Factorio初心者の自動化ガイド|赤・緑サイエンスを毎分30個で回す最初の工場
※本記事にはPRを含む場合があります。
こんにちは。『脱会社員』脱サラを応援し続けるブログ、運営者の『なかびー』です。
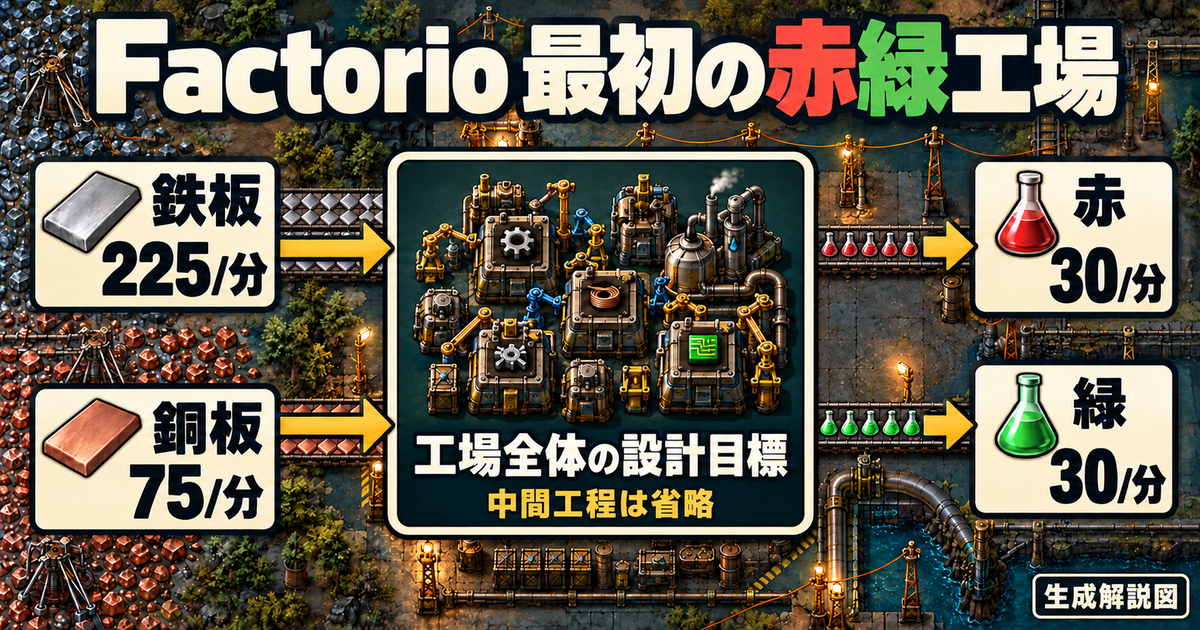
Factorioで赤・緑サイエンスの自動化を始めるなら、まずは各30個/分を一つの目標にすると、必要な材料と機械をつなげて考えられます。この記事の設計は組立機1が計17台、継続して使う板は鉄225枚・銅75枚/分。完成品の機械だけを増やす前に、歯車・銅線・電子回路をどの枝へ届けるかを決めましょう。
対象はPC版のFactorio 2.0.77基本ゲームです。2026年10月12日に公式情報を確認し、通常品質、MOD・Space Age・モジュール・ビーコンなし、研究倍率1で計算しています。数値と図は公式データに基づく設計例であり、実際に建築して毎分30個を測定した記録ではありません。原料、搬送、電力、出力先の条件をそろえて、最後に自分の工場の生産統計と比べます。
最初の自動化で目指す工場と対象バージョンを決める
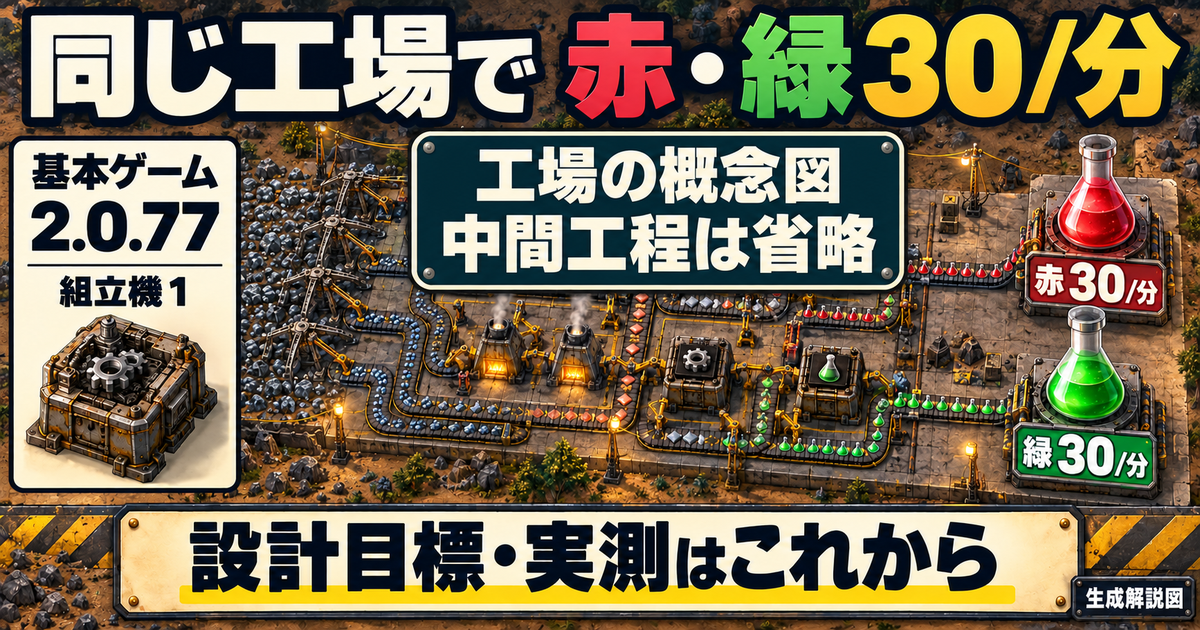
対象は2.0.77基本ゲーム。赤・緑を各30個/分にする設計上の目標を示した説明図です。
自動化を組み直す遊びが自分に合うか、体験版で確かめる
Factorioでは、資源を掘り、材料を加工し、製品を運ぶ仕組みを組み合わせます。この記事で扱うのは、研究用の赤と緑のサイエンスパックを作る序盤の工場です。完成図を眺めること以上に、「この機械に材料が来ないのはなぜだろう」と調べる過程を楽しめる人に向いています。決まった物語を短時間で読み進めたい人には、配置や材料の調整が負担になるかもしれません。
未購入なら、公式ダウンロードページの無料体験版で基本操作と遊びの相性を確かめられます。体験版は製品の一部分で、無料の完全版ではありません。本記事の工場全体を体験版の中で再現できるという案内でもないため、まずは設備を置く、材料を運ぶ、足りないものを調べる操作を試す入口として使ってください。
PCの条件と、本体・拡張の違いを確認する
基本ゲームは有料です。本教材に拡張のSpace Ageは必要ありません。購入する場合は、公式購入ページや正規販売画面で、本体の商品名、日本向けの価格、通貨をその時点で確認します。ここでは取得できていない現在価格を推測して掲載せず、購入やインストールが済んでいることも前提にしていません。
Windowsでの公式最低条件は、Windows 10/11の64bit環境、RAM 4GB、3GHz以上の2コアCPU、DirectX 10.1対応・VRAM 512MBのGPU、1920×1080の画面解像度、3GBの空き容量です。GPU例にはGeForce GTX 550 Ti、Radeon HD 6850、Intel HD Graphics 530が挙げられています。最低条件を満たすことと、大きな工場を常に快適に動かせることは別なので、購入前に公式FAQの最低・推奨環境をまとめて照合しましょう。
2.0.77と必要研究をそろえてから工場を組む
確認時の公式ダウンロードは安定版2.0.77を案内しています。一方、公式Wikiには2.1向けの記述もあります。本記事ではレシピと設備の定数を2.0.77の公式データに固定し、新しい版の追加機能を必要な操作として混ぜていません。手元で版やMODが異なる場合は、同じ数値になると決めず、ゲーム内のレシピ表示を先に確かめてください。
初期の研究には、サイエンスを消費するものと、指定の製作がきっかけで進むものがあります。2.0.77では鉄板50枚の製作が蒸気動力、銅板10枚の製作が電子工学の条件です。両方の前提を満たして研究所を作ると、赤サイエンスの解放へ進めます。まだ研究所もない状態から17台を一度に並べる手順ではありません。基本チュートリアルを終え、板と発電を用意できる段階で取り組みます。
※表は横にスクロールできます。
| 研究・解放対象 | 赤サイエンスの必要数 | 本教材での用途 |
|---|---|---|
| 自動化 | 10個 | 組立機1 |
| 電動採掘機 | 25個 | 鉄・銅鉱石の供給 |
| 物流 | 20個 | 分配器・地下ベルトを使う経路 |
| 高速インサータ | 30個 | 組立機へ材料を運ぶ設備 |
| 緑サイエンス | 75個 | 緑のレシピ |
研究を始めるための赤は、手作業や小さな暫定ラインで準備して構いません。本線の搬送に使う高速インサータも赤だけで研究できます。「高速を作るために緑が必要で、緑を作るために高速が必要」という循環にはなりません。暫定ラインは完成後の測定に混ざらないよう、どれを止めるかを決めておきます。
研究条件の根拠:Wube公式データ 2.0.77・技術定義。
レシピの秒数を、そのまま機械一台の完成時間にしない
組立機1の製作速度は0.5です。レシピが5秒なら、同機で一回作る時間は5÷0.5で10秒。1分に6回の製作になります。レシピが一回に2個を出すなら、さらに出力個数を掛けます。この「何秒で一回」「一回に何個」を分ける読み方を、同じ工場のすべての中間材料に使います。
目標の30個/分は、赤と緑を合計30個という意味ではなく、それぞれ30個です。研究所の台数や選ぶ研究によって消費速度は変わるので、生産目標だけで研究完了までの時間は決まりません。まずは練習用に別名保存し、赤と緑の出口を追える一つの工場を作ることをゴールにしましょう。
鉄板225枚・銅板75枚を一つの工場へ届ける
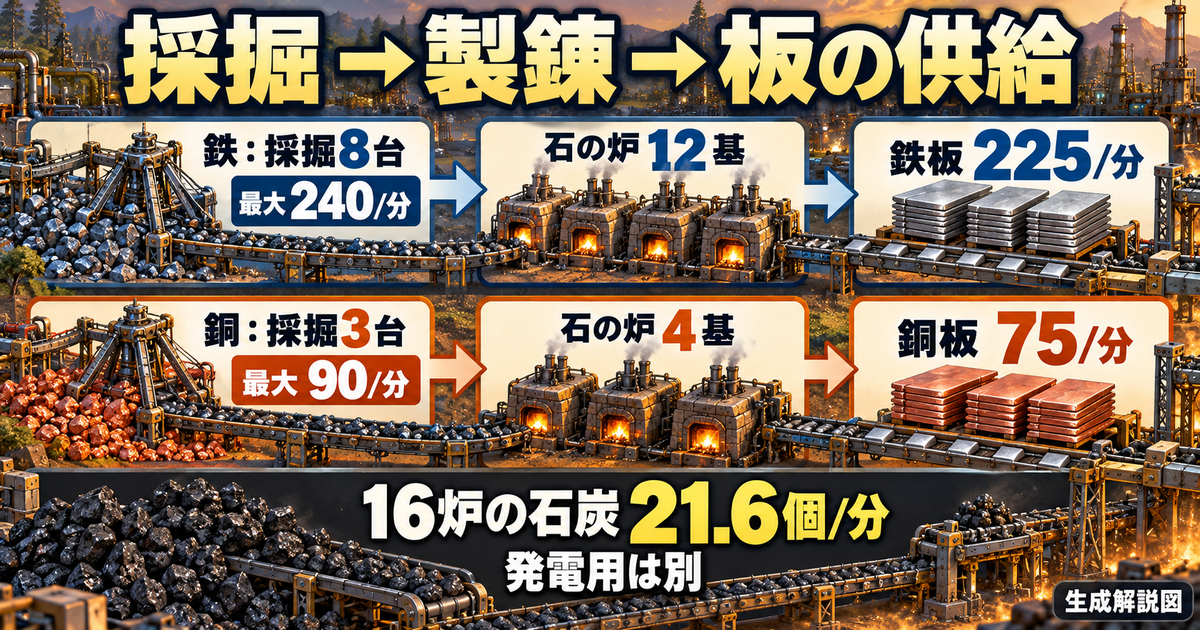
採掘能力と製錬後の板の必要量を分けた説明図です。炉用の石炭は発電用と別に数えます。
板の行き先を、赤の枝と緑の枝へ分けて読む
工場の入口を決めるときは、鉄板を使う組立機の数だけを数えると不足を見落とします。赤は歯車を経由して鉄を使い、緑は歯車・基本インサータ・電子回路・ベルトのそれぞれで鉄を使います。同じ鉄板が加工段階ごとに姿を変えるため、中間材料の個数と未加工の鉄板を別々の材料として足し込まないようにします。
赤30個に対応するのは歯車30個と銅板30枚です。歯車を作る段階で鉄板60枚を使うので、赤の枝に割り当てる入口は鉄60・銅30となります。赤サイエンスの機械へ鉄板を直接運んでも、この鉄60の用途は満たせません。鉄板の行き先は赤用の歯車組立機で、その製品を赤の機械へ渡すという順序が必要です。
緑の枝では、基本インサータを30個作るための歯車30個と、搬送ベルトを30個作るための歯車15個を用意します。この歯車45個に鉄90枚が入ります。さらに基本インサータへ鉄30枚、電子回路へ鉄30枚、搬送ベルトへ鉄15枚を直接投入します。これらの行き先を足した鉄165枚が、緑だけの必要量です。
銅の使い道も二本に分かれます。赤の枝は板のまま30枚を使い、緑の枝は銅線90個を作るために銅板45枚を使います。銅板をすべて銅線にしてから両方へ配ると、赤の組立機が求める材料と合わなくなります。製錬直後に、赤へ渡す板と銅線組立機へ渡す板の行き先を残しておくのが、この工場の分岐点です。
※表は横にスクロールできます。
| 使う枝 | 鉄板/分 | 銅板/分 | 鉄板の主な行き先 |
|---|---|---|---|
| 赤サイエンス30個 | 60枚 | 30枚 | 赤用歯車へ60 |
| 緑サイエンス30個 | 165枚 | 45枚 | 緑用歯車90・基本インサータ30・回路30・ベルト15 |
| 工場の合計 | 225枚 | 75枚 | ほかの建設用品を作る分は含まない |
ここで数えているのは、完成後に流れ続ける材料です。組立機、電柱、採掘機、敷設するベルトを最初に作る材料は、この毎分の値に入っていません。工場を広げながら同じ板を手で持ち出すと、供給が計算どおりでも研究用の枝へ来る分が減ります。建設用の取り出し口を閉じた状態で測るか、持ち出した量を別に記録すると、設計不足との取り違えを防げます。
採掘機11台と石の炉16台には、違う余裕がある
鉄・銅の鉱石を、追加効果のない電動採掘機で掘る場合、一台の基本能力は毎分30個です。鉄8台なら鉱石240個、銅3台なら90個となり、必要な板225枚・75枚より多く掘れる計算です。ただし、その台数を置いたことだけでは供給量を確定できません。各採掘機の範囲内に対応する鉱石が残り、電力が足り、排出先が空いていることを確認します。
製錬は鉄も銅も、石の炉一台で毎分18.75枚です。鉄12台をすべて連続稼働させて225枚、銅4台で75枚になります。この組合せは炉側に余裕がありません。鉄の炉が一台止まれば板の能力は206.25枚まで落ち、鉱石をさらに積んでも225枚へ戻りません。採掘機を数えるだけでなく、実際に動ける炉を別の段として数える必要があります。
鉄用の採掘機が240個を掘れるのに、板は225枚しか出ないこと自体は設計どおりです。炉の手前に鉱石がたまり、採掘機が時々止まる場合、後ろの炉が満足に動いていれば余裕分が使われていないだけです。そこで採掘機を撤去すると、鉱石が減ったり一台の出口が詰まったりした際の余裕も失います。採掘の稼働率だけを完成条件にしないでください。
立ち上がりや短い補給切れに余裕を持たせたければ、炉を鉄13台・銅5台にする案があります。炉だけの能力は243.75枚・93.75枚へ増えますが、採掘を8台・3台のままにすれば、継続供給の上限は鉱石側の240個・90個です。追加した一台の数字をそのまま工場の増産分にはできません。この記事の基本構成は12台・4台を使い、余裕の有無を見える形にします。
採掘機と炉を離して置く場合は、途中の鉱石が届くまでの時間もあります。機械を動かし始めた直後に、まだ空の炉を能力不足と数えるのは早すぎます。まず鉄の炉列まで鉄鉱石、銅の炉列まで銅鉱石が届き、板が組立エリアの入口へ流れ始めたところを起点にします。鉱石の在庫と板の在庫をひとまとめにせず、どちらの段が満たされたかを見ます。
炉の石炭21.6個/分と、電動設備の電力を分ける
石の炉は燃料で動きます。石炭の燃料価4MJと炉の稼働時90kWから、一台を1分動かす燃料は石炭1.35個相当です。鉄12台で16.2個、銅4台で5.4個、合計16台を連続稼働させる理論消費は21.6個/分になります。端数は燃焼時間に対応する平均で、毎分ごとに端数のアイテムを投入する操作ではありません。
炉の材料欄に鉱石があっても、燃料が尽きると板は増えません。電動の組立機が動いていることは、この炉列に石炭が届く証拠にはならないため、鉄列と銅列の燃料をそれぞれ見ます。また、21.6個は炉だけの消費です。蒸気発電のボイラーにも同じ石炭を使うなら、ボイラー分を別途供給し、炉用の列が発電側の取り出しで空にならないか確かめます。
電力側では、組立機1の17台に稼働分1,275kWと待機分42.5kW、鉄・銅の電動採掘機11台に990kWを見込み、合計2,307.5kWを基礎の最大目安にします。これは工場全体の完成した電力予算ではありません。材料を運ぶ高速インサータ、研究所、石炭の採掘などがこの外側にあるので、基礎値だけから蒸気機関の必要台数を断定しないでください。
本教材で使う高速インサータは、一つ当たり最大59.3kWで、待機の0.5kWを含みます。設置した本数をNとすれば、基礎値へ59.3×Nを加えたうえで、研究所などを別に数えます。59.3に待機をもう一度足すと二重計上です。反対に、まだ運んでいない腕が多いときの低い消費だけで発電を決めると、材料がそろって一斉に動いた段階で余裕がなくなる可能性があります。
常時すべての組立機が最大電力を使うとは限りません。中間材料の設備には余裕があり、後で示すように需要に合わせて止まる機械もあります。それでも、工場を組む段階では待機中の見た目だけで電力を切り詰めず、接続後に同じ電力網の供給と消費を確かめます。炉の石炭は電力へ加算する項目ではなく、燃料が切れる場所を別系統で点検するための数字です。
設備の定数:2.0.77の設備定義、同版のPrototype API。補助参照:石の炉、石炭、インサータの電力計算。数値の合算は本教材の編集計算です。
ベルトの二レーンと、機械へ渡す位置を決める
通常の黄色い搬送ベルトは両レーン合計で毎分900個、片レーンで450個を運べます。鉄225枚と銅75枚は、それぞれ一レーンに載せても帯域上は足ります。ただし、同じベルトに流せることと、目的の組立機が必要な材料を取れることは別です。合流の先で両方のレーンが鉄になっていないか、銅が赤用と銅線用の両方へ残っているかを接続ごとに確認します。
最初は鉄と銅の入口を別にし、赤の歯車、緑の歯車、銅線の三か所へ続く道を追いやすくしても構いません。ベルトを一本へ圧縮することはこの教材の達成条件ではありません。もし二品目を一本に載せるなら、どちら側が鉄かを途中で見失わないよう、合流直後と機械の取り出し位置で実際の品目を見ます。空いたレーンがあるのに別レーンだけ詰まる場合は、全体の900という数字では説明できません。
以後の組立機搬送には高速インサータを使います。高流量の三接続以外も材料別の入力と製品の出力を分け、一本の腕に複数材料を運ばせた想定で能力を計算しません。低流量部分まで高速をそろえるのは、接続を読みやすくするための設計上の選択です。最少材料で建てられる配置や、図のとおり置くだけで必ず動く設計図としては扱わず、取り出す位置と置く位置を一組ずつ確かめます。
赤サイエンスを5台で回して歯車の使い道を分ける
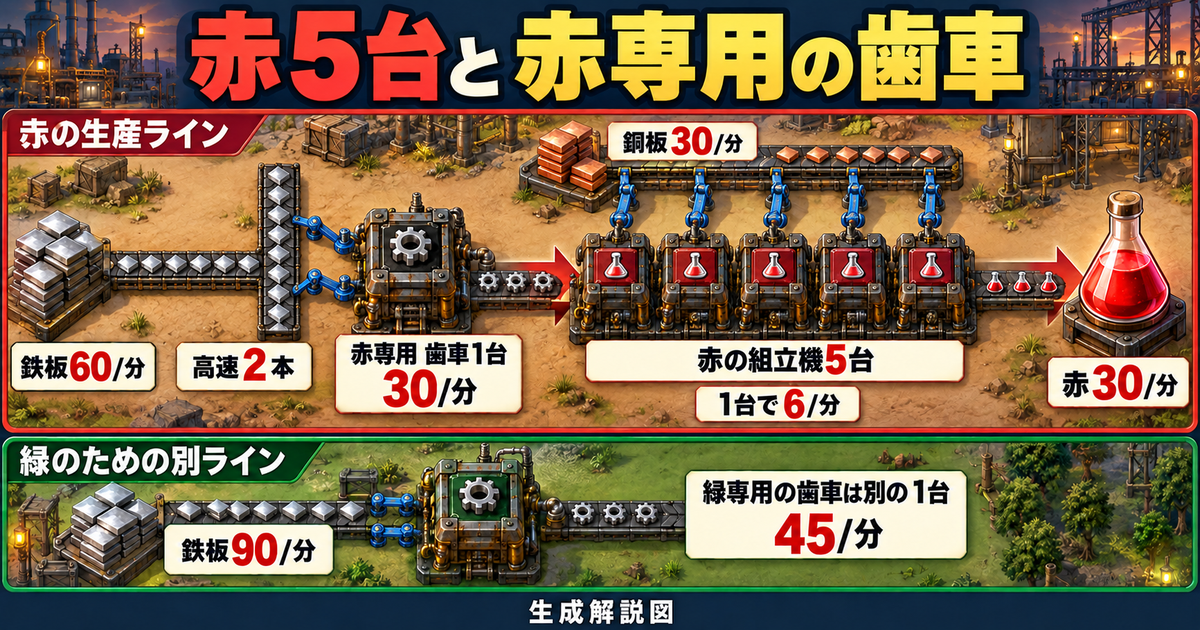
赤専用の歯車組立機と赤サイエンス5台の接続を示します。緑向けの歯車は別の枝です。
最初の一台で、歯車と銅板が製品になるまでをつなぐ
赤サイエンスのレシピは歯車1個と銅板1枚から1個を作り、基準時間は5秒です。組立機1では一回10秒なので、一台の能力は毎分6個となります。最初の一台を確認するときは、この一台へ歯車6個と銅板6枚が毎分届く接続を見ます。全体で板225枚があるかより先に、この二つが別々の入力として機械まで到着しているかを確かめましょう。
赤用の組立機でレシピを選ぶと、入力に必要な品目がはっきりします。歯車を置くつもりのベルトに鉄板が流れていたり、銅線が銅板の代わりに来ていたりすれば、色が似ていても製作には使えません。素材の絵だけで迷う場合は名前を読み、赤が要求する「歯車」と「銅板」に合わせます。最終製品を作る機械へ、加工前や加工しすぎた材料を渡さないことが要点です。
入力用の高速インサータは材料側から組立機へ、出力用は組立機から受け皿へ向けます。腕が機械の隣にあっても、出す方向に置けば材料を入れる役にはなりません。赤一台では、歯車用、銅板用、赤の取り出し用という三つの役割を見分けます。最初から五台分を同時に直すより、この一組で何が入り何が出るかを決めると、後の四台に必要な接続が具体的になります。
ここで赤が一個出ても、毎分6個が続くことまで確定したわけではありません。手で入れた歯車一個を使い切っただけかもしれないからです。材料を手で補充せず、組立機の材料欄が消費され、その後に腕が次の分を補う様子まで見ます。製品側も出力用の腕で取り出せる状態にして、最初の一回で止まる場所が入力なのか出力なのかを把握します。
赤専用の歯車一台へ、鉄板を二本の高速で入れる
赤の五台を支える歯車は毎分30個です。歯車一個には鉄板2枚を使い、組立機1の能力は毎分60個なので、歯車用は一台で足ります。ただし、機械の能力が二倍あることは、鉄板の搬送が足りる証拠にはなりません。この接続は毎分60枚の鉄板を一つの機械へ入れる場所で、赤一台へ6枚の銅板を運ぶ接続よりも負荷が高くなります。
本線では、赤用の歯車組立機の入力側に高速インサータを二本並べます。3×3の機械に対し、同じ直線の鉄板レーン上の異なる二つのタイルから取り出し、どちらも同じ歯車組立機へ入れる向きにします。同じ一タイルを二本で取り合う置き方にせず、それぞれの取り出し地点に鉄が届く道を残してください。二本とも電力の届く範囲へ入れます。
歯車の出力は赤用のベルトへ渡し、五台の赤に届けます。この歯車の枝を緑用のベルト機やインサータ機へつなぐと、赤へ用意した毎分30個が別の製品に使われます。鉄を入れる入口から歯車の出口までをたどり、赤へ向かう枝だと分かる配置にします。場所が近いからという理由だけで二つの歯車出力を一緒にすると、どちらへ何個渡ったかを判断しにくくなります。
赤用歯車機には能力の余裕があるので、赤の必要分がたまると加工が止まることがあります。五台の赤が歯車不足にならず生産を続けていれば、歯車機が休むことは問題ではありません。歯車を常に毎分60個作るために余分な箱へ取り出すと、今度は鉄の使用量が教材の毎分60枚を超えます。中間材料の余裕を、そのまま作り続ける義務として扱わないでください。
一台から五台へ広げ、下流の機械まで届くかを見る
赤を五台に増やすときは、各機の二つの材料入力と製品出力を同じ役割で用意します。必要量は一台ごとに歯車6個・銅板6枚で、末端の五台目も同じです。上流の機械の前に材料が見えても、末端へ流れる分が残っているとは限りません。最終機の入力が空なら、その機械を増やす前に、途中の分岐や持ち出し先へ歯車と銅が流れていないかを確認します。
五台を並べる方向は、地形に合わせて変えて構いません。ただし、横並びの見た目を優先して材料のベルトと製品のベルトを誤接続しないようにします。赤の製品が入力側へ戻っていると、ベルト上に物はあるのに素材が来ない状態を作ります。入れる二品目と取り出す一品目を、機械の左右や上下だけで覚えず、腕の両端にある実物で見分けましょう。
五台が同時に製作を始める場合、完成品は常に等間隔で一個ずつ出るとは限りません。まとめて五個出た後、しばらく何も出ない見た目でも、一台の完成周期は10秒という計算と両立します。出口を数秒眺めて「一秒に一個出ないから遅い」と判定するのは避けます。稼働開始のずれと能力不足を分けるため、最終確認は後述の同じ10分窓で行います。
赤を四台しか置かなかった場合は、材料が完全にそろっていても能力は毎分24個です。歯車の箱に余りがあり、銅も十分で、四台すべてが作り続けているなら、その状態は搬送不良の証拠にはなりません。目標30に必要な五台目とその接続が残っています。このケースでは銅線や緑の材料を直しても赤の機械能力は増えないため、赤側の設置数を確認します。
歯車二台を共用一台へ減らすと、何が不足するか
工場全体の歯車需要は、赤30個と緑45個を合わせた毎分75個です。組立機1の歯車一台は毎分60個までなので、赤用と緑用を一台へまとめる変更はこの目標を満たせません。二台を使う理由は、赤用と緑用の名前を付けたいからだけではなく、合計の必要量が一台の能力を超えているためです。二台の出力能力120個と、必要75個を区別して読んでください。
共用一台で赤へ毎分30個の歯車を先に確保したと仮定すると、緑へ残るのは30個です。緑一個には基本インサータ分の歯車1個と、ベルト分の半個相当を使います。したがって残り30個は緑20個分に相当し、六台の緑を並べても本来の毎分30個へは届きません。ここで不足しているのは、緑サイエンスの機械数ではなく、その前段の歯車です。
ただし「共用にすると必ず赤30・緑20になる」とは読まないでください。これは赤へ30を固定して渡した場合の上限計算です。実際の配分はベルトの枝、腕の位置、すでにたまっている歯車によって変わります。赤と緑が交互に止まるなら、どちらかの数字だけを目標値に見せる配分調整より、固定本線の赤専用一台・緑専用一台へ戻し、必要な流れを分けて確認するほうが教材を追えます。
二台へ戻す際は、余分な歯車を大量に箱から補給して測定を始めないようにします。過去に作った歯車でしばらく動くと、現在の鉄板の流れが直ったのか判別しにくくなります。手持ち在庫を使うならその量を記録し、赤の枝が自力で毎分30個分を補えるかを別に見るのが、この変更を確かめる条件です。
レシピ・時間の根拠:Wube公式データ 2.0.77・レシピ定義。省略時の基準時間と組立機の速度は同版API・設備定義に照合しています。
銅線・回路・インサータ・ベルトをつないで緑6台を動かす
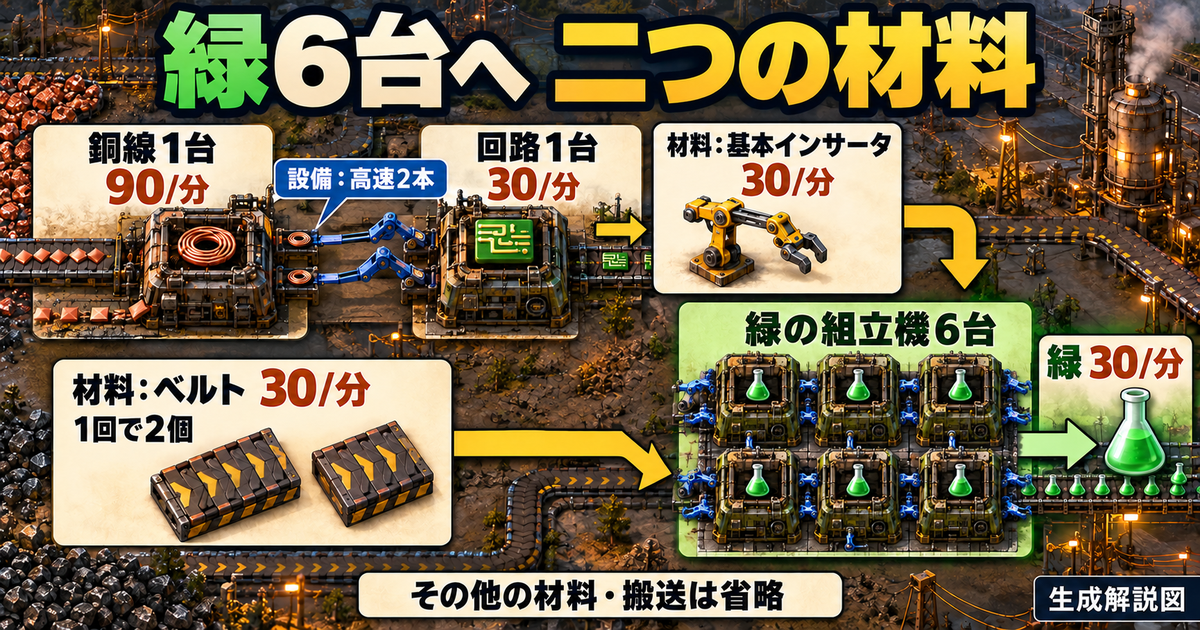
緑を作る中間材料の接続図です。製品として作る基本インサータと、材料を運ぶ高速インサータを分けて示します。
銅板45枚を銅線90個へ変え、回路30個に渡す
緑の枝は銅線からたどると、材料の個数が途中で変わる理由を理解しやすくなります。銅線は銅板一枚から二個できるため、毎分90個の銅線には銅板45枚が必要です。銅線一個ごとに銅板一枚を割り当てると、この枝の銅を二倍に見積もってしまいます。レシピを一回動かす原料と、完成した製品の個数を分けて数えてください。
銅線を作る組立機1は、一回の製作に一秒かかり、一回に二個を出します。能力は毎分120個で、必要な90個に対して一台で足ります。銅板が毎分45枚だけ流れているからといって不足とは限りません。完成品が二個ずつ増えるレシピなので、銅板の流れと銅線の流れは同じ個数にはなりません。確認する入口と出口の単位を揃えないことが、ここでの見落としにつながります。
電子回路は一個につき銅線3個と鉄板1枚を使います。毎分30個の回路には、銅線90個と鉄板30枚が必要です。銅線が二個ずつ作られ、回路側は三個ずつ使うので、一回の製作だけを見て不足と判断しないでください。二回分の銅線出力と一回分の回路入力が常に同時に一致する構造ではなく、機械内の材料が受け渡しの間をつなぎます。
銅線機と回路機は、3×3の機械の辺を一タイル空けて向かい合わせます。その間の異なる二か所に高速インサータを置き、銅線機から回路機へ直接渡す形にします。銅線をいったん長い共有ベルトへ載せるより、この一対の受け渡しを追いやすくするためです。回路へ必要な鉄板は別の辺から入れ、二本の銅線用の腕に鉄まで兼任させない構成にします。
二台を接続した後は、回路機が銅線を待っているのか、鉄を待っているのかを分けて見ます。銅線が回路機の中へ増えるのに製作しないなら、銅線機を増やす前に鉄の入口を確認します。逆に、銅板は届き銅線機の製品もたまるのに回路機の銅線が空なら、二本の腕の向きや両端の接続を調べます。どちらも「回路が出ない」ですが、直す対象は異なります。
銅線と回路の全速比率を、そのまま台数にしない
回路用の組立機1は毎分60個まで作れますが、この工場が求める回路は30個です。そのため、銅線一台・回路一台でも必要量を満たします。よく見る銅線と回路の三対二という設備比率は、回路機を全速で動かす条件の話です。ここへ機械的に当てはめて銅線三台・回路二台を置くと、今回使わない能力まで持つことになります。
回路一台を能力いっぱいの毎分60個で動かすなら、銅線は180個必要です。今回の銅線一台は最大120個なので、その別の目標には足りません。しかし、緑30個のための回路30個なら銅線90個で済みます。「一対一では常に不足」と覚えると、実際の需要を見なくなってしまいます。最終製品へ渡す回路の量から、この一対が担う仕事を限定するのが本教材の考え方です。
銅線機の必要稼働は能力の四分の三、回路機は二分の一です。回路を使う先が満たされると、回路機が先に止まり、銅線機も受け皿が埋まって止まることがあります。そこで上流だけを見て「二台とも止まったから電力が足りない」と決めると、正常な需要待ちを修理し始めてしまいます。回路の出口から、次の基本インサータ機に製品が届いているかを合わせて判断します。
緑の材料には基本インサータを作る
緑サイエンスが材料として使うのは、通常の基本インサータです。搬送設備として置いている青い高速インサータを緑の材料として作るのではありません。機械を組むために高速をたくさん用意していると、この二つを混同しやすくなります。中間製品の組立機では基本インサータのレシピを選び、完成品として出てくる名称を確かめてください。
基本インサータ一個には、鉄板1枚・歯車1個・電子回路1個が必要です。緑30個へ合わせると、それぞれ毎分30ずつを使います。回路は先ほどの一台から、歯車は緑専用の一台から、鉄板は未加工のまま別入力で届けます。回路の中にも鉄が使われていますが、それを理由に基本インサータへ直接入れる鉄30枚を省くことはできません。
この組立機には三品目の入力と製品の出力があります。回路だけを直結して安心せず、残る鉄と歯車もそれぞれの入口を用意します。緑専用の歯車出口にはベルト機へ行く枝もあるため、インサータ機へ毎分30個を渡した後に、ベルト用の歯車15個が残る流れにします。赤用歯車の枝へつないで不足を埋めると、前章で分けた赤の条件が崩れます。
基本インサータを作る機械は一台で毎分60個の能力があり、必要な30個を上回ります。製品の腕を設備として一つ設置すると、その一個は緑へ渡らず建設用品になったことになります。工場の修理中に製品ベルトから何本も持ち出すと、緑の片方の材料が減るため、緑を測っている間は建設用の取り出しと分けてください。設備用の高速インサータは、測定前に別に準備しておきます。
ベルトは一回に二個できるので、歯車は15個/分
搬送ベルトのレシピは、鉄板1枚と歯車1個から二個を作ります。緑へ毎分30個のベルト製品を渡すには、製作を毎分15回行えば足ります。必要な鉄板と歯車は各15で、ベルト製品の30と同じ数にはなりません。緑一個にベルト一個を入れることと、ベルト一個に使った歯車が半個相当になることは、別々の段階の計算です。
緑専用の歯車機が作る毎分45個は、基本インサータへ30個、ベルトへ15個という内訳です。鉄板の入口は毎分90枚になるため、この歯車機にも高速インサータ二本を並べます。赤用と同様、同じ直線レーンの別々のタイルから取り、両方が同じ組立機へ入る形にします。歯車の出力の分岐先は二つでも、鉄の投入不足はその手前で同時に両方へ影響します。
ベルト用の組立機1は毎分120個の製品を作れる能力があり、今回の必要量の四倍です。緑が六台あっても、ベルト機を四分の一程度の平均稼働にして需要が釣り合う計算になります。製品が十分にたまって停止するのは、120個を常に排出すべき機械が故障したという意味ではありません。緑側でベルトが不足していない限り、機械を追加する必要はありません。
ベルトの「製品30個/分」は、設置する部品の製造個数です。一方、第二章の「両レーンで900個/分」は、敷設したベルトがほかの物を運ぶ能力です。ベルト製品を毎分30個作れているから搬送が30個で限界、という読み方も、900個運べるからベルト製品を900個作れる、という読み方もできません。同じ名前が出てきても、製造する側と敷設して使う側を分けます。
基本インサータとベルトを、緑の六台へ届ける
緑サイエンスは基本インサータ1個と搬送ベルト1個から一個を作り、基準時間は6秒です。組立機1では一回12秒で、一台につき毎分5個となります。六台そろえれば設計能力は毎分30個です。各機へ必要な二品目は毎分5個ずつなので、緑の最終入力だけを見て低流量だから簡単と決めず、前段の銅線90個や歯車用鉄90枚までつないで確認します。
緑の一台目から六台目まで、基本インサータ用とベルト用の入力、緑の出力を確認します。途中の分岐に建設用品の箱が残っていると、一部の基本インサータやベルトがそちらへ回ります。六台目だけ片方が空になるなら、入口の製造能力が十分かという計算に加えて、製品の行き先が六台へ続いているかを見る必要があります。赤の材料ベルトへ誤って合流させていないかも確かめます。
緑が五台の状態では、設計能力は毎分25個です。余った基本インサータとベルトが手前にたまるなら、材料の機械を増やしても緑30個にはなりません。六台目を接続したあとで初めて、毎分30個を消費する先がそろいます。赤五台・緑六台という台数の差は、色の重要度ではなく、一個を作る時間が赤10秒、緑12秒と異なることから生まれます。
※表は横にスクロールできます。
| 製品 | 台数 | 合計の能力/分 | 本教材で必要な製品/分 |
|---|---|---|---|
| 赤サイエンス | 5 | 30 | 30 |
| 緑サイエンス | 6 | 30 | 30 |
| 歯車(赤用・緑用) | 各1、計2 | 120 | 赤用30+緑用45 |
| 銅線 | 1 | 120 | 90 |
| 電子回路 | 1 | 60 | 30 |
| 基本インサータ | 1 | 60 | 30 |
| 搬送ベルト | 1 | 120 | 30 |
| 組立機の合計 | 17 | 品目が違うため合算しない | 赤・緑を各30 |
ここまでで、赤と緑の最終製品を作る十一台と、中間材料の六台がそろいます。同じ十七台でも、回路を二台にして緑を五台にした構成では目標の能力になりません。台数合計だけのチェックでは、別のレシピを選んだ機械や役割の重複を見逃します。機械を数えるときは、表の品目ごとに数え、赤用と緑用の歯車がそれぞれ正しい枝へ出るところまで対応づけてください。
材料と出力個数の参照:銅線、電子回路、基本インサータ、搬送ベルト。核心のレシピは2.0.77公式定義に照合し、台数と分配量は本教材で計算しています。
止まった場所から逆にたどって同じラインを直す
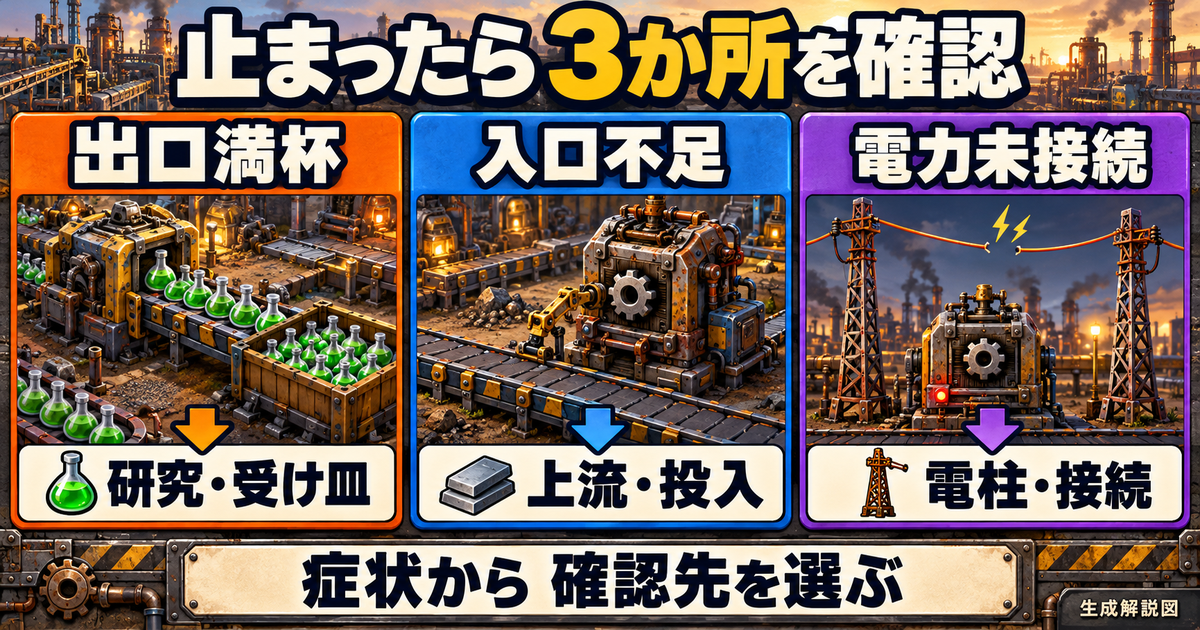
停止を見たときに確かめる場所の違いを示した説明図です。実際の原因は手元の材料欄と接続で判断します。
出口の満杯と、材料が来ない停止を区別する
赤や緑の機械が止まっていたら、まずその機械に完成品が残っているかを見ます。完成品が詰まり、材料も入っている場合は、採掘へ戻る前に出力先を追います。研究が選ばれていない、選んだ研究がその色を使わない、研究所へ運ぶ腕が届いていない、保管先に空きがない、といった違いがあります。原料を増やす修正は、完成品を受け取れない問題を解消しません。
緑の出口が詰まると、緑が基本インサータとベルトを使わなくなり、その二つの機械も止まり始めます。続いて回路、銅線、緑用の歯車まで停止が広がることがあります。このとき銅線機だけを見て銅板を追加すると、停止が上流へ伝わった順序を見落とします。緑の完成品を受け取れる状態へ戻したときに、中間材の消費も再開するかを一つの系列として確かめます。
反対に、緑の製品欄が空で、基本インサータの材料欄も空、ベルトだけは入っている場合は、基本インサータの枝へ戻ります。そこに回路がないなら回路機、回路機に銅線がないなら銅線の受け渡しへ進みます。緑の二つの材料を同時に「足りない」とまとめず、いま空になっている品目を選ぶと、関係のないベルト機の増設を避けられます。
一方、基本インサータは十分あるのにベルトだけが来ないなら、回路や銅線の枝を調べる必要はまだありません。ベルト機の鉄と歯車、製品を取り出す腕、緑へ続く道を対象にします。同じ緑の停止でも、回路が関係する場合と関係しない場合があるため、最終製品の色だけで原因を決めず、最後にそろわなかった材料から戻ってください。
高流量の三か所では、材料の在庫と腕の仕事を分けて見る
重点的に見るのは、赤用歯車へ鉄60枚、緑用歯車へ鉄90枚、回路へ銅線90個を渡す三接続です。機械のすぐ前に原料があり、下流の受け皿も空いているのに材料不足が続くなら、投入側を疑う根拠になります。機械の内部が空なことと、上流の生産能力が低いことは同じではありません。原料が腕の取り出し位置まで到着しているかを、その場で見ます。
赤用歯車の鉄不足は赤全体へ響き、緑用歯車の鉄不足は基本インサータとベルトの両方へ響きます。緑の二材料が一緒に減っている場合、この共通する歯車の入口を調べる価値があります。二本の高速のうち一本が逆向き、電力範囲外、別のタイルへ向いているなら、設置本数の見た目は二本でも想定した並列投入にはなっていません。正しく働く二本として確認し直します。
銅線の直結で回路だけが不足するときは、両機の間の二本が本当に銅線機から回路機へ渡しているかを見ます。片方の腕が地面や別のベルトへ出していれば、銅線機の製品が減っていても回路の入力は増えません。回路用の鉄が別入力から入る条件も同時に確認し、銅線の受け渡しを直した後に残る鉄不足を、同じ原因が直らなかったと扱わないようにします。
高速インサータの箱同士の搬送値を、そのままベルト上の保証値へ使うことも避けます。ベルトでは取り出すレーン、直線か曲がり角か、原料がそこまで来ているかで受け渡しが変わります。本線で二本へ分けたのは負担を分散し確認点を明確にするためで、地形を問わない実測済みの保証ではありません。とくに二本が同じタイルを取り合っていないかは、本数と別に見る条件です。
鉄180枚/分と銅60枚/分の不足を別々に計算する
鉄板が毎分180枚しか届かない場合を考えます。赤30個分の鉄60枚を先に確保する条件なら、緑へ残せる鉄は120枚です。緑一個の鉄は、歯車分3枚、基本インサータへ直接1枚、回路へ1枚、ベルトへ半枚相当で、合計5.5枚になります。残り120枚は緑約21.82個/分相当が上限で、六台の緑を追加で増やしてもこの鉄不足は埋まりません。
約21.82は連続した平均量の上限です。一分ごとに小数のサイエンスが完成するという意味でも、実際に必ずその数になるという意味でもありません。鉄をどこへ渡すか、機械内に残る材料、製作途中の状態で短い時間の個数は変わります。赤へ60枚を優先配分する前提がなければ赤自体も減るので、「鉄180なら赤30を維持できる」と無条件には書き換えられません。
次に銅板が毎分60枚だけで、赤へ30枚を残す場合です。緑に渡せる銅は30枚となり、銅線60個、回路20個、基本インサータ20個を経由して、緑20個分に相当します。この経路では、銅板不足が緑の材料欄に直接表示されるわけではありません。緑の機械で見えるのは基本インサータの不足であり、そこから回路、銅線と戻って初めて銅の入口へ着きます。
鉄180と銅60が同時に続き、赤30を先に守る条件なら、緑は銅による20個相当の上限が先に効きます。鉄だけの約21.82という数字を最終結果として採用できません。このとき赤30・緑20に必要な鉄は170枚なので、鉄が一部余って見えることも計算と矛盾しません。余る鉄があるから銅も足りる、と品目をまたいで判断しないことが、二種類の不足を同時に見るポイントです。
赤を優先せず両色を同じ速度へ落とすなら、鉄180・銅60は両色各24個分に相当します。ただし、これは必要量が釣り合う計算上の配分です。固定した五台・六台が自動的に各24へそろうことを保証する操作ではありません。30を目指す本線を直しているときは、この別配分を完成扱いにせず、供給を戻すか、目標を変更したことを記録して区別してください。
全台が遅い症状と、一台だけ空になる症状を分ける
複数の組立機に正しい材料があり、出口も空いているのに全体が遅いときは、同じ電力網の供給状態を確かめます。赤と緑だけでなく、鉄・銅採掘や高速インサータまで同じ網にいるため、搬送の遅れと材料生産の遅れが重なることがあります。基礎2,307.5kWに腕などを含めていなかったなら、その見積もりの範囲を見直す場面です。
一台だけ止まる場合は、その一台と腕が電柱の供給範囲へ入っているかを見ます。電柱同士が線でつながっていても、隣の機械や腕まで覆うとは限りません。とくに並列の高速二本のうち片方だけ範囲外だと、機械は動くものの投入が途切れる症状になります。発電を増やす前に、停止した機器がそもそも電力網へ参加しているかを確かめます。
機械の品目違いも、電力や量とは別に確認します。基本インサータの代わりに高速インサータを作る設定、銅板の代わりに銅線が赤へ向かう接続、緑の完成品が材料のベルトへ戻る接続は、原料を増やしても直りません。この記事の固定構成へ戻すなら、表の品目と機械のレシピを対応づけ、違う品物がどの分岐で混ざったかを探します。
修正後は、直した機械だけでなく、その材料を待っていた先が再開したかを確かめます。例えば緑用歯車の投入を直した場合は、基本インサータとベルト、最後に緑という順で変化を見ます。同時に別の炉や発電まで変えると、どの修正が効いたか分かりにくくなるため、まずは確認できた原因に対応する一か所から進めます。
搬送の仕組み:公式Wiki・インサータ、電力の確認:公式Wiki・電力系統。不足例の数値は、固定レシピから求めた条件付き上限です。
生産統計と材料収支で完成を確かめる
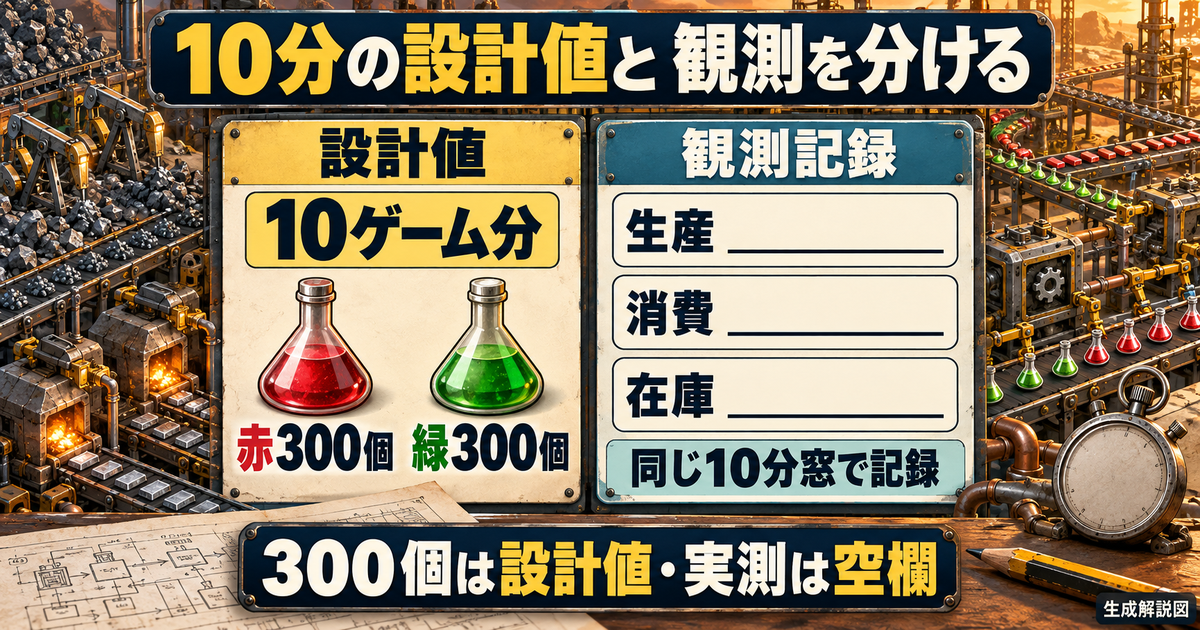
赤・緑それぞれ300個/10分は設計値です。観測欄は自分の結果を記入し、生産・消費・在庫を混ぜません。
同じ10分窓に、立ち上がりと別ラインを混ぜない
接続ができたら、標準操作ではPで生産統計を開き、赤と緑を同じ10分の時間窓で比べます。短い窓では完成するタイミングのずれが大きく見えるため、数秒の瞬間値を安定した能力の証拠にはしません。10分を選んだだけで、いまからの10分間を自動で切り出した記録になるわけでもありません。立ち上がりの空白が窓から外れた状態で比較します。
赤と緑の立ち上がりには差があります。赤は歯車と銅板が届けば始まりますが、緑は銅線、回路、基本インサータと加工が進み、ベルトとそろう必要があります。建設を終えた瞬間から同じ10分を数えると、この準備時間を含む緑だけ少なくなる可能性があります。原料が一巡し、すべての材料経路が成立してから基準を取ることで、初回の待ち時間と継続能力の不足を分けます。
同じセーブに暫定の赤ラインが残っている場合、生産統計の赤にはそちらの生産も混ざり得ます。材料を手作業で作ったり、別の工場で同じ色を作ったりした区間も、本線十七台だけの結果にはできません。対象以外の同種生産を止めるか、混在した区間として記録します。統計に30を超える値が出たから、この記事の五台が計算以上に速かったと決めつけないでください。
測定時間はゲーム内の時間を基準にします。一時停止をした区間や、処理が遅くなった環境では、現実の時計で10分待ったことがゲーム内の10分と同じとは限りません。外部のタイマーを補助に使う場合も、生産統計の表示窓と同一の条件を確かめます。画面の描画の速さだけでなく、ゲームが進んだ時間に対する生産量として読む必要があります。
画面と時間窓の参照:公式Wiki・生産統計。ここでの確認手順は、本教材の収支を比べるための編集上の方法です。
300個は設計値。生産と消費は別々に記録する
条件がそろって両色各30個/分が続けば、10ゲーム分の設計上の生産量は各300個です。鉄板なら2,250枚、銅板なら750枚がこの間に必要になります。これらは読者の画面で確認した実測結果ではありません。記録にはまず設計値と観測値を別に置き、満杯停止、材料切れ、研究の変更があれば同じ行へ書いて、数字の差を説明する手掛かりにします。
生産数は作られたサイエンス、消費数は研究などで使われたサイエンスとして読み分けます。例えば計算練習として赤の生産300・消費240なら、他の移動や損失がない条件で差の60が在庫増加に対応します。消費が240だから赤の生産能力は毎分24個だった、と直ちに結論づけることはできません。製品を十分作っていても、研究側が同じ速度で使わない場合があるためです。
逆に、生産240・消費300という記録も、以前ためた赤を60個取り崩したなら収支は成立します。その10分間の研究が300個分進んだとしても、新設の赤ラインが毎分30個を作れた証拠にはなりません。研究所へ届いた個数だけで能力を確認すると、過去の在庫に助けられていることを見落とします。生産と消費のどちらを見ているかを先に固定してください。
※表は横にスクロールできます。
| 記録するもの | 本教材の設計・条件 | 自分の観測 |
|---|---|---|
| 対象 | 2.0.77・固定17台・同種の別ラインなし | ____ |
| 時間窓 | 立ち上がり後の10ゲーム分 | ____ |
| 赤/緑の生産 | 各300個相当 | 赤__/緑__ |
| 赤/緑の消費 | 研究の条件で変わる | 赤__/緑__ |
| 原料の継続供給 | 鉄225枚・銅75枚/分 | ____ |
| 開始・終了の在庫 | 機械内・ベルト・箱・研究所を同じ範囲で数える | 開始__/終了__ |
| 中断・持ち出し | 不足、満杯、手作業、研究変更を別記 | ____ |
平均量が足りない場合は、どの色が不足したかと、途中の停止理由を一緒に読みます。赤だけ少なく、緑は条件を満たすなら、全体の採掘や共通電力をすぐに増やすより赤の五台・赤用歯車・銅板の枝を確かめる理由があります。両色が同時に落ちたなら共通する入口や電力も候補です。ただし、統計の形だけで原因が確定するわけではなく、第五章で見た実際の空欄や満杯と対応づけます。
箱の増加だけでなく、同じ範囲の在庫差を読む
出口の箱だけを数えると、ベルト上を移動中のパックや、機械の出力欄に残ったパックを取りこぼします。開始時と終了時で箱の数だけ比較したい場合は、ほかの場所の在庫変化が結果へ影響していないかを確認します。厳密に工場の収支を見るなら、組立機、搬送途中、箱、研究所の中など、どこまでを在庫に含めるかを二回ともそろえます。
対象の在庫増加は、生産から消費を引いた量に、範囲外から持ち込んだ量を足し、外へ持ち出した量を引いて考えます。例えば生産300・消費240で、さらに手で20個を工場外へ持ち出せば、対象内の増加は40です。箱が60増えなかったことを製造ミスと決める前に、この移動を確認します。数値は収支を読む練習用で、この記事の実測ではありません。
中間材料にも同じ見方を使えます。歯車を多めに入れて観測を始めたあと、緑が動いているのに歯車の在庫が減り続けるなら、緑の出口だけでは継続供給を証明できません。開始と終了で緑用の歯車が減った量を見れば、その区間が過去の歯車に支えられた可能性を残せます。原料の流れが直ったかは、最終製品に加えて不足していた中間材料の在庫も合わせて判断します。
ただし、すべての箱とベルトを細かく数えるために工場を複雑にする必要はありません。最初は生産・消費の統計を主に使い、意図的に補充した材料や持ち出しだけ記録する方法でも、混入した結果を見分けられます。在庫差を追加で使うのは、毎分30が出ているのに上流の供給が足りないように見えるなど、統計と接続の間に疑問が残った場合です。
研究所の台数を、生産30だけから決めない
赤と緑が同じ速度で作れても、すべての研究が両方を同じように使うとは限りません。赤だけを要求する研究を選んでいれば、緑がたまって緑の生産が止まることがあります。その停止は、緑の六台を運転し続けられない証拠にはなりません。能力を観測する区間では、選択中の研究と要求色を記録し、緑の受け取り先が満杯にならない条件を用意します。
研究所が何個のパックをどの時間で使うかは、選んだ研究の一単位当たりの時間と必要パック、研究速度に関係します。生産30だから研究所も30台、という対応はありません。まず研究所に必要な色が届き、電力も足りているかを確認し、パックが余る場合に初めて研究側の処理を見ます。赤緑の工場を増設することと研究の消費能力を増やすことは、別の変更として記録してください。
完成を「研究が一つ終わった」だけにすると、その研究で余っていた色の評価が抜けます。本教材の確認点は、赤と緑の両方が研究所へ届くこと、同じ時間窓の生産数を両方残せること、止まった理由が材料不足か受け取り待ちか分かることです。300に届かなかった場合も、例えば銅線の受け渡し不足と特定できれば、次に直す箇所が具体化しています。未達の記録を消さず次の比較に使いましょう。
研究の仕組み:公式Wiki・研究。本教材は特定研究の最短完了時間や、研究所の最適台数を決めるものではありません。
一部を上位の組立機へ変えたら、供給も再計算する
最後に、赤の五台だけを製作速度0.75の組立機2へ替える変更を考えます。赤の能力は毎分45個へ上がりますが、緑六台の能力は毎分30個のままです。元と同じ色別の目標ではなくなるため、「十七台を保ったから鉄225・銅75でよい」という判断はできません。機械の名前と速度を記録し、旧構成の測定結果と同列に並べないようにします。
赤45個には歯車45個と銅板45枚が必要なので、緑30個を保った全体では鉄255枚・銅90枚/分となります。元の石の炉12台・4台が出す鉄225枚・銅75枚では、この新しい能力を維持できません。赤用歯車一台の加工能力には余裕があっても、その手前の鉄と銅が足りないため、最終工程だけの交換で増えた分が全部出るとは限りません。
もし第二章の余裕案として炉を鉄13台・銅5台へ増やしていても、鉄側は炉の能力243.75枚、採掘8台の能力240個のままです。どちらも新しく必要な255枚に届きません。余裕を持たせたつもりでも、変更後の需要まで賄えるかは別に確かめる必要があります。今回は上位機への置換を本線にせず、全台を組立機1へそろえた観測を先に残してください。
保存時のメモには、対象版、赤五台・緑六台と中間材料六台、原料の供給、変更した接続、10分窓の生産・消費を残します。後で直すときに、同じ工場のどの部分を変えたかを追える形になれば十分です。青以後のサイエンスや大規模輸送へ急ぐ前に、この一つの工場で材料の行き先と停止理由を説明できることが、次の自動化の土台になります。
もし自動化の計算より、自分で小さな建物を作る遊びを試したくなったら、スマホ版マイクラの始め方と最初の拠点づくりも別の入口になります。Factorioを続ける場合は、まず赤と緑のどちらか、いま止まっている一台から材料の行き先をたどってみてください。